


কি এক্রাইলিক প্রদর্শনের জন্য লেজার কাটিং আদর্শ করে তোলে?
উচ্চমানের ডিসপ্লে অ্যাপ্লিকেশনের জন্য লেজার কাটিং এক্রাইলিকের শিল্প ও বিজ্ঞানের একটি ব্যাপক নির্দেশিকা

লেজারের নিচে মাখনের মতো এক্রাইলিক কাট। আক্ষরিক অর্থে মাখন নয়-যদি আপনি এটি সঠিকভাবে করেন তবে হিমায়িত মাখনের মতো-কিন্তু পয়েন্ট দাঁড়ায়। আমি বছরের পর বছর ধরে হাজার হাজার ডিসপ্লে পিস কেটেছি এবং এখনও এমন কিছু খুঁজে পাইনি যা লেজার কাটিংয়ের সাথে মেলে এজ কোয়ালিটি, গতি এবং ডিজাইনের নমনীয়তার সাথে যা আপনি কাস্ট অ্যাক্রিলিক শীটের সাথে পান।
বেশিরভাগ লোকেরা যে জিনিসটি মিস করে: সমস্ত অ্যাক্রিলিক একই নয়। কাস্ট অ্যাক্রিলিক (সেল-কাস্ট) সুন্দরভাবে কাটে, আপনাকে সেই শিখা দেয়-পলিশ এজ যা সবাই চায়। এক্সট্রুড এক্রাইলিক? সম্পূর্ণ ভিন্ন গল্প। তাড়াহুড়োতে একবার চেষ্টা করে দেখেছি কারণ সরবরাহকারীর কাস্ট শীটের বাইরে ছিল-প্রান্তগুলি মেঘলা, সর্বত্র চাপের চিহ্ন, হাতে-200 টুকরা পোলিশ করতে হয়েছিল৷ আর কখনো নয়।
কাস্ট বনাম এক্সট্রুডেড এক্রাইলিক: দ্য ক্রিটিকাল ডিফারেন্স
কাস্ট এক্রাইলিক
কাচের প্লেটের মধ্যে তরল মিথাইল মেথাক্রাইলেট ঢেলে তৈরি
ধীর নিরাময় প্রক্রিয়া (ঘন্টা) অভিন্ন আণবিক গঠন তৈরি করে
ন্যূনতম অভ্যন্তরীণ চাপ
পরিষ্কার, শিখা-পালিশ করা প্রান্ত দিয়ে পরিষ্কার করা
এমনকি হালকা সংক্রমণ, ব্যাকলাইটিংয়ের জন্য আদর্শ
উচ্চ মূল্য কিন্তু প্রদর্শনের জন্য উচ্চতর মানের
এক্সট্রুড এক্রাইলিক
গলিত অবস্থায় একটি ডাই মাধ্যমে ধাক্কা
দ্রুত উত্পাদন কিন্তু আণবিক চেইন এক্সট্রুশন দিক সারিবদ্ধ
উত্পাদন প্রক্রিয়া থেকে অভ্যন্তরীণ চাপ ধারণ করে
মেঘলা, রুক্ষ প্রান্ত এবং দৃশ্যমান স্ট্রেস লাইন সঙ্গে কাটা
অসম আলো সংক্রমণ, ব্যাকলাইটিংয়ের জন্য দুর্বল
কম খরচে কিন্তু উচ্চ-গুণমানের প্রদর্শনের জন্য অগ্রহণযোগ্য
"আমি এটি বিশেষভাবে পরীক্ষা করেছি: একই সরবরাহকারীর কাছ থেকে উভয় প্রকারের 600x600mm শীট কিনেছি, উভয়েই অভিন্ন প্যাটার্ন কেটেছি। কাস্ট প্রান্ত: পরিষ্কার, মসৃণ, সামান্য শিখা পোলিশ। এক্সট্রুড প্রান্ত: মেঘলা, দৃশ্যমান স্ট্রেস লাইন, রুক্ষ টেক্সচার। অভিন্ন সঙ্গে কাটা উভয়ই উপাদান কাঠামোর পার্থক্য নয়।"

কাস্ট এক্রাইলিক শীট

এক্সট্রুড এক্রাইলিক প্রান্ত
কেন এক্রাইলিক CO2 লেজারে এত ভাল সাড়া দেয়
শোষণ বর্ণালী। CO2 লেজারগুলি 10.6 মাইক্রন তরঙ্গদৈর্ঘ্য বের করে, ঠিক সেই মিষ্টি জায়গায় যেখানে PMMA (পলিমিথাইল মেথাক্রাইলেট-এটি অ্যাক্রিলিকের রাসায়নিক নাম) দক্ষতার সাথে শক্তি শোষণ করে। আপনি খালি অ্যালুমিনিয়ামের মতো রশ্মিকে প্রতিফলিত করছেন না, নিয়মিত কাচের মতো প্রেরণ করছেন না। উপাদান ঠিক যেখানে মরীচি আঘাত করে, পরিষ্কারভাবে গলে, অতিরিক্ত বাষ্পীভূত করে গরম করে। পদার্থবিদ্যা একবারের জন্য আপনার পক্ষে কাজ করে।
পলিকার্বোনেটের সাথে তুলনা করুন। পিসি 10.6 মাইক্রন এও শোষণ করে, তবে এটি একটি থার্মোসেট যা পরিষ্কারভাবে গলে যাওয়ার পরিবর্তে অক্ষরগুলি তৈরি করে। আপনি বাদামী পোড়া প্রান্ত পেতে, ধোঁয়া অবশিষ্টাংশ, বিবর্ণতা কমাতে কম শক্তি সঙ্গে অনেক দ্রুত চালাতে হবে. ডিসপ্লে কাজের জন্য যেখানে প্রান্তের গুণমান গুরুত্বপূর্ণ, এটি একটি নন-স্টার্টার যদি না আপনি প্রান্তগুলিকে পেইন্টিং না করেন৷
রশ্মির গুণমান বেশিরভাগ অপারেটর উপলব্ধি করার চেয়ে বেশি গুরুত্বপূর্ণ। M² মান-আপনার মরীচি আদর্শ গাউসিয়ানের কতটা কাছাকাছি-প্রত্যক্ষভাবে আপনার কাটিংয়ের গুণমানকে প্রভাবিত করে। 1.8 এর M² সহ একটি সস্তা টিউব আপনাকে 1.1 এর M² এ একটি ভাল সিল করা টিউবের চেয়ে মোটা কার্ফ এবং রুক্ষ প্রান্ত দেয়।


মরীচি গুণমান তুলনা
| রশ্মির গুণমান (M²) | টিউব প্রকার | কের্ফ প্রস্থ | এজ কোয়ালিটি | খরচ |
|---|---|---|---|---|
| 1.1 (আদর্শ) | উচ্চ-গুণমানের সিলড টিউব | 0.25 মিমি | চমৎকার - পরিষ্কার, মসৃণ | $2200 |
| 1.8 (দরিদ্র) | বাজেট গ্লাস টিউব | 0.4 মিমি | গ্রহণযোগ্য - সামান্য রুক্ষতা | $800 |
প্রো টিপ: আমি এটি বিশেষভাবে পরীক্ষা করেছি: একই মেশিন, একই পরামিতি, টিউব অদলবদল করেছে। Kerf প্রস্থ 0.4mm থেকে 0.25mm হয়েছে, প্রান্তের স্বচ্ছতা লক্ষণীয়ভাবে উন্নত হয়েছে৷ এটি একটি $800 টিউব বনাম একটি $2200 টিউব, এবং হ্যাঁ, আপনি পার্থক্য দেখতে পারেন।
পরামিতি কেউ আপনাকে সম্পর্কে বলে না
পাওয়ার সেটিংস মাত্র শুরু। সবাই ওয়াট-60W, 80W, 100W, যাই হোক না কেন ফোকাস করে। কিন্তু প্রকৃত নিয়ন্ত্রণ আসে গতি, ফ্রিকোয়েন্সি এবং আপনি কীভাবে এগুলিকে একত্রিত করেন তা থেকে।

| উপাদান | পুরুত্ব | শক্তি | গতি | ফ্রিকোয়েন্সি | এয়ার অ্যাসিস্ট |
|---|---|---|---|---|---|
| কাস্ট এক্রাইলিক | 3 মিমি | 70% | 15 মিমি/সেকেন্ড | 5000Hz | 0.8 বার |
| কাস্ট এক্রাইলিক | 6 মিমি | 80% | 6 মিমি/সেকেন্ড | 4000Hz | 1.0 বার |
| কাস্ট এক্রাইলিক | 10 মিমি | 90% | 2 মিমি/সেকেন্ড | 3000Hz | 1.2 বার |
ফ্রিকোয়েন্সি ম্যাটারস
ফ্রিকোয়েন্সি গুরুত্বপূর্ণ কারণ আপনি বীম স্পন্দন করছেন, এবং উচ্চ ফ্রিকোয়েন্সি মানে কাটা প্রতি মিলিমিটারে আরও ডাল। আরও ডাল=মসৃণ প্রান্ত কিন্তু আরও তাপ সঞ্চয়। খুব বেশি এবং আপনি আবার কার্ফের মধ্যে গলে যাবেন।
একবার 20kHz চেষ্টা করেছি কারণ কিছু ফোরাম পোস্ট বলেছে যে এটি "ভাল ফলাফল দিয়েছে।" হ্যাঁ, যদি আপনি গলিত এক্রাইলিক ঢালাই পছন্দ করেন তবে কাটার পিছনে একসাথে। 5kHz এ ড্রপ করা হয়েছে, সমস্যা অদৃশ্য হয়ে গেছে।
এয়ার অ্যাসিস্ট প্রেসার
একটি 2 মিমি অগ্রভাগের মাধ্যমে 0.8 বার, ফোকাল পয়েন্টের পিছনের দিকে লক্ষ্য করে। ম্যানুয়ালটিতে নেই। ট্রায়াল এবং ত্রুটির মাধ্যমে এটি খুঁজে পেয়েছি যখন আমি ফ্ল্যাশব্যাক পেতে থাকলাম-সেই যখন অ্যাসিস্ট এয়ার উপাদান থেকে বাউন্স করে এবং অবশিষ্টাংশ রেখে বাষ্পযুক্ত এক্রাইলিককে উপরের পৃষ্ঠে উড়িয়ে দেয়।
অগ্রভাগটিকে উল্লম্ব থেকে 15 ডিগ্রি পিছনে কোণ করুন, হঠাৎ করে আর ফ্ল্যাশব্যাক নয়। এটা বের করতে আমার তিন মাস লেগেছে।
নমুনা প্যারামিটার কনফিগারেশন

এজ কোয়ালিটি হল থার্মাল ম্যানেজমেন্ট সম্পর্কে
"অগ্নিশিখা-পলিশ করা" প্রান্তটি সবাই চায় অ্যাক্রিলিক গলে যাওয়া এবং পৃষ্ঠের উত্তেজনা থেকে এটিকে মসৃণ টেনে-পুনরায় দৃঢ় করে। এই কারণেই কাস্ট অ্যাক্রিলিক কাজ করে এবং এক্সট্রুডের-কাস্টে অভিন্ন আণবিক অভিযোজন থাকে না, এক্সট্রুডের এক্সট্রুশন প্রক্রিয়া থেকে অভ্যন্তরীণ চাপ থাকে যা আপনি যখন এটিকে গরম করেন তখন স্ট্রেস চিহ্ন হিসাবে দেখা যায়।
ফোকাল পয়েন্ট অবস্থান সবকিছু পরিবর্তন করে। বেশিরভাগ মানুষ বস্তুগত পৃষ্ঠের উপর ঠিক ফোকাস করে। আমি 5 মিমি পুরু কিছুর জন্য পৃষ্ঠের নীচে 1 মিমি ফোকাস করি। উপরের দিকে আপনাকে একটি সামান্য চওড়া কার্ফ দেয় কিন্তু নীচের প্রান্তটি পরিষ্কার হয়ে আসে এবং আপনি পিছনের পৃষ্ঠে কম দাগ পান।
ডিসপ্লে পিসগুলির জন্য যেখানে আপনি প্রান্তগুলির দিকে তাকাচ্ছেন, উপরের কার্ফটি কোন ব্যাপার না-যদিও আপনি এটিকে খুব বেশি যত্ন করেন তবে আপনি এটিকে বাফ করছেন৷


দুর্বল প্রান্তের গুণমান (বহির্ভূত)

চমৎকার এজ কোয়ালিটি (কাস্ট)
বেধের ব্যাপারগুলি অ-রৈখিকভাবে

15mm/s এ 3mm এক্রাইলিক কাট, 6mm-এর জন্য 6mm/s, 10mm-এর প্রয়োজন 2mm/s। এটি রৈখিক নয় কারণ তাপ সঞ্চালন আধিপত্য বিস্তার করতে শুরু করে-বস্তু যত ঘন, মরীচি উপাদানকে বাষ্পীভূত করার আগে তত বেশি তাপ চলে যায়। শেষ পর্যন্ত অসমনুপাতিকভাবে আরও শক্তি প্রয়োজন।
একবার একটি প্রকল্প ছিল, একটি যাদুঘর প্রদর্শনের জন্য 20 মিমি এক্রাইলিক ব্লক। মেশিনের উপর নির্ভর করে লেজারের সর্বোচ্চ 12-15 মিমি হয়ে যায়। টুকরা উল্টানো এবং উভয় পক্ষ থেকে কাটা ছিল, মাঝখানে মিটিং. আপনি যদি ঘনিষ্ঠভাবে তাকান তবে আপনি জয়েন্ট লাইনটি দেখতে পাবেন, তবে ডিসপ্লে লাইটিং এর নীচে কেউ লক্ষ্য করে না। ক্লায়েন্টের কাছে এটি আগেই উল্লেখ করেছেন, তারা এটির সাথে ভাল ছিল। এটি রাউটার করার চেষ্টা করা এবং সর্বত্র টুল চিহ্ন পাওয়ার চেয়ে ভাল।
ডিজাইনের সীমাবদ্ধতা যা স্পষ্ট নয়
ন্যূনতম বৈশিষ্ট্য আকার
ন্যূনতম বৈশিষ্ট্যের আকার আপনার কার্ফের প্রস্থের প্রায় 2x হয় যদি আপনি এটি পরিচালনায় বেঁচে থাকতে চান। আমার 0.25 মিমি কার্ফ মানে 0.5 মিমি টেকনিক্যালি সম্ভব, কিন্তু 1 মিমি-এর নিচে যেকোন কিছু পরিষ্কার বা সমাবেশের সময় ভেঙ্গে যায়।
একবার জটিল স্নোফ্লেক প্যাটার্নের একটি দৌড়ে- উপাদানগুলির মধ্যে 0.6 মিমি সংযোগ-ভাঙ্গার জন্য 30% হারিয়েছে কেবল সেগুলিকে বিছানা থেকে সরিয়ে দেওয়া হয়েছে৷ 1.2 মিমি ন্যূনতম, শূন্য ব্যর্থতার সাথে পুনরায় ডিজাইন করা হয়েছে।
কোণার ভিতরে
অভ্যন্তরীণ কোণে সবসময় কার্ফ প্রস্থের সমান ব্যাসার্ধ থাকে। ধারালো 90 ডিগ্রী কোণ পেতে পারে না কারণ মরীচি গোলাকার। আপনার যদি ট্যাব-এবং-স্লট জয়েন্টের জন্য একটি বর্গাকার কোণার প্রয়োজন হয়, তাহলে আপনাকে স্লটটি বড় আকারের ডিজাইন করতে হবে বা ম্যানুয়ালি কোণগুলি ফাইল করতে হবে।
ডিসপ্লে কাজের জন্য, সাধারণত কোন সমস্যা হয় না-বেশিরভাগ ডিজাইন 0.2 মিমি ব্যাসার্ধযুক্ত কোণে সূক্ষ্ম কাজ করে। কিন্তু নির্ভুলতা যান্ত্রিক ফিট জন্য, এটা গুরুত্বপূর্ণ.
খোদাই গভীরতা
আপনি সারফেস ডিটেইলসের জন্য রাস্টার-এক্রাইলিক খোদাই করতে পারেন, কিন্তু আপনি অসামঞ্জস্যপূর্ণ ফলাফল পেতে শুরু করার আগে ব্যবহারিক গভীরতা হতে পারে 0.3-0.5 মিমি। খোদাই করা এলাকা জুড়ে বিদ্যুৎ বিতরণ পুরোপুরি অভিন্ন নয়-প্রান্তগুলি কেন্দ্রের চেয়ে বেশি শক্তি পেতে থাকে।
বড় ভরা এলাকায় অসম গভীরতা হিসাবে দেখায়। বাস্তব উদাহরণ: রাস্টার-ভরা ব্যাকগ্রাউন্ড সহ নামের ব্যাজগুলির একটি ব্যাচ করেছে৷ প্রতিটি ব্যাজের কেন্দ্র 0.15 মিমি গভীরে বেরিয়ে এসেছে, প্রান্তগুলি 0.3 মিমি। ভয়ংকর লাগছিল।
কাটিং অর্ডার
আপনি যদি প্রচুর কাটআউট সহ একটি শীট তৈরি করেন তবে প্রথমে অভ্যন্তরের বিবরণগুলি কেটে নিন, কাঠামোগত কাট শেষ। অন্যথায়, শীটটি আংশিকভাবে অনমনীয়তা হারায় এবং তাপ থেকে বিকৃত হতে শুরু করে, অবশিষ্ট কাটগুলির জন্য আপনার ফোকাল উচ্চতা বন্ধ করে দেয়।
একটি পাতলা ব্যাকিং প্লেটে 50টি ছোট ছিদ্র সহ একটি কাজের কঠিন উপায়ে এটি শিখেছি-প্রথমে ঘেরটি কাটা, ছিদ্র কাটার সময় শীটটি কুঁকড়ে যায়, ফোকাস শেষ পর্যন্ত 3 মিমি বন্ধ হয়ে যায়। অর্ধেক গর্ত ছিল রুক্ষ. কাটা ক্রম বিপরীত, সমস্যা সমাধান.

পরিষ্কার প্রান্ত জন্য ডিজাইন টিপস
ভেক্টর কাটিং
ভেক্টর কাটিং সবসময় প্রান্তের জন্য রাস্টার বীট. রাস্টার মোড খোদাই করা পৃষ্ঠতলের জন্য, কাটা নয়। ভেক্টর মোড স্থির গতি এবং শক্তিতে রূপরেখা অনুসরণ করে-অনেক পরিষ্কার।
কাট দিক
কাট দিক কোণার গুণমানকে কিছুটা প্রভাবিত করে। তীক্ষ্ণ দিক পরিবর্তনের ফলে সামান্য ক্ষয় হয়, যার অর্থ কোণে আরও শক্তি ফেলে দেওয়া হয়, যা অতিরিক্ত গরম হতে পারে।
পার্ট ফিক্সেশন
ছোট অংশ বা 2 মিমি এর নিচে পাতলা উপাদানের জন্য, আপনার হোল্ডডাউন প্রয়োজন বা অংশটি বায়ুচাপ থেকে কাটা মাঝামাঝি- সরাতে পারে। চৌম্বকীয় হোল্ড-ডাউনগুলি পাতলা শীটের জন্য ভাল কাজ করে।
উৎপাদন বিবেচনা
নেস্টিং দক্ষতা
নেস্টিং দক্ষতা আপনার উপাদান খরচ নির্ধারণ করে. আমাদের সরবরাহকারীর কাছ থেকে 3 মিমি কাস্টের 4'x8' শীটের জন্য এক্রাইলিক শীট ব্যয়বহুল-$85৷ প্রতি বর্গ ইঞ্চি টাকা নষ্ট হয়ে গেছে।
ভাল নেস্টিং সফ্টওয়্যার আপনাকে জটিল কাজগুলিতে 85-90% উপাদান ব্যবহার করে। খারাপ বাসা বা অলস অংশ বসানো? 65-70% ব্যবহার এবং হঠাৎ আপনি শীট প্রতি $25-30 হারাচ্ছেন।
বাস্তব উদাহরণ: একজন ইন্টার্নকে একবার চেক না করেই নেস্টিং করতে হয়েছিল। তিনি "নিরাপত্তার জন্য" অংশগুলির মধ্যে 40 মিমি ফাঁক রেখেছিলেন। শীট এলাকার 15% কিছুই হারিয়েছে। তাকে দেখিয়েছেন কিভাবে 5 মিমি ফাঁক দিয়ে বাসা বাঁধতে হয়-সেটা 15% ফিরে পেয়েছি। একটি 200-শীট কাজের জন্য যা $2,550 সঞ্চয় করে।

সাইকেল টাইম বনাম এজ কোয়ালিটি

কিছু সময় অধ্যয়ন করেছি: 15mm/s আমাকে একটি সাধারণ ডিসপ্লে পিসের জন্য 12-মিনিট সাইকেল দেয়. 25মিমি/সে এটিকে 7 মিনিটে নামিয়ে আনে কিন্তু তারপরে প্রান্তগুলিকে হ্যান্ড-পলিশ করতে 10 মিনিট ব্যয় করতে হবে৷ গণিত সুস্পষ্ট কিন্তু মানুষ এখনও নিম্নধারার শ্রম বিবেচনা না করেই "দ্রুত কাটার" জন্য তর্ক করে।
খরচ কাঠামো
উপাদান খরচ
বেশিরভাগ ডিসপ্লে কাজের জন্য কাজের খরচের 40-50%. 3মিমি ক্লিয়ার কাস্ট অ্যাক্রিলিক প্রতি 4x8 শীটে প্রায় $85 চালায়, আপনি প্রতি শীটে 6-8 টি সাধারণ ডিসপ্লে পিস পেতে পারেন। এটাকে প্রতি টুকরা প্রতি $12-15 উপাদান খরচ কল.
মেশিন টাইম
গতি, প্লাস সেটআপ সময় দ্বারা ভাগ করে কাটা দৈর্ঘ্য দ্বারা গণনা করা হয়। সাধারণ ডিসপ্লে পিসে হয়ত 2 মিটার কাটিং পাথ থাকে। এটি কাটার 133 সেকেন্ড, সেটআপ সহ এটি 3 মিনিট কল করুন। $60/ঘন্টা মেশিনের সময়, এটি প্রতি পিস $3।
শ্রম খরচ
পরিবর্তনশীল সবাই অবমূল্যায়ন. উপাদান প্রস্তুতি, পোস্ট-প্রক্রিয়া পরিষ্কার, গুণমান পরীক্ষা, প্যাকেজিং। প্রতি টুকরা ন্যূনতম 5 মিনিট চিত্র। $25/ঘন্টা শ্রম খরচ, এটি প্রতি পিস $2.08।
মোট খরচ: $12 উপাদান + $3 মেশিন + $2 শ্রম=$17 প্রতি টুকরা। জটিলতা এবং গ্রাহকের উপর নির্ভর করে 45-60 ডলারে বিক্রি করুন।
কি ভুল যায়
কোণে চিপিং
আপনি যখন খুব দ্রুত কাটছেন বা উপাদানটির অভ্যন্তরীণ চাপ থাকলে এটি ঘটে। রশ্মি কাটা শেষ করে কিন্তু তাপীয় শক কোণে ফাটল ধরে। সাধারণত একটি 1-2 মিমি চিপ, তবে অংশটি নষ্ট করে দেয়।
পিছনে-সারফেস চার্জিং
লেজার প্রস্থান করার সময় ঘন উপাদানের উপর ঘটে। এয়ার অ্যাসিস্ট বাষ্পীভূত উপাদানকে নীচের দিকে উড়িয়ে দেয়, তবে কিছু ঘনীভূত হয় যা অন্ধকার অবশিষ্টাংশ হিসাবে পিছনের পৃষ্ঠে।
সমাধান:
ফোকাসিং লেন্সে বাষ্পযুক্ত এক্রাইলিক জমা হয়, পাওয়ার ট্রান্সমিশন হ্রাস করে, ফোকাল পয়েন্টকে বড় এবং কম সংজ্ঞায়িত করে। আপনি অবিলম্বে লক্ষ্য করবেন না-কাটগুলি কয়েক দিনের মধ্যে ক্রমান্বয়ে খারাপ হতে চলেছে৷
অংশ স্থানান্তর
ছোট অংশ বা 2 মিমি এর নিচে পাতলা উপাদানের জন্য, আপনার হোল্ডডাউন প্রয়োজন বা অংশটি বায়ুচাপ থেকে কাটা মাঝামাঝি- সরাতে পারে।
অন্যান্য কাটিয়া পদ্ধতি সঙ্গে তুলনা
| পদ্ধতি | জন্য সেরা | এজ কোয়ালিটি | জটিলতা | খরচ | পোস্ট-প্রসেসিং |
|---|---|---|---|---|---|
| লেজার কাটিং | জটিল আকার, পাতলা থেকে মাঝারি বেধ | চমৎকার (শিখা-পালিশ) | উচ্চ (জটিল ডিজাইন) | মাঝারি | ন্যূনতম |
| রাউটার কাটিং | পুরু উপাদান, সোজা কাট | ভাল (টুল চিহ্ন) | মাঝারি | নিম্ন থেকে মাঝারি | পলিশিং প্রয়োজন |
| কাটিং দেখেছি | শুধু সরল রেখা | ন্যায্য (দৃশ্যমান কাটা লাইন) | কম | কম | স্যান্ডিং প্রয়োজন |
| ওয়াটার জেট | খুব পুরু উপাদান | ভালো (ম্যাট ফিনিশ) | উচ্চ | উচ্চ | পলিশিং প্রয়োজন |
| সিএনসি ছুরি | খুব পাতলা উপাদান | মেলা | মাঝারি | মাঝারি | প্রান্ত সমাপ্তি |
সরঞ্জাম বিবেচনা
টিউব লাইফ
মেশিনের আকার
নিষ্কাশন বাধ্যতামূলক
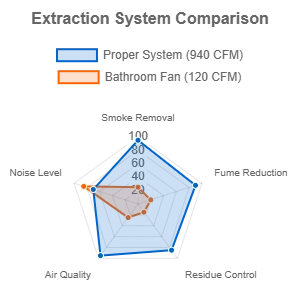
বাষ্পযুক্ত অ্যাক্রিলিক একটি বাজে জিনিস-শ্বাসযন্ত্রের জ্বালা, সবকিছুকে আঠালো অবশিষ্টাংশ দিয়ে আবৃত করে, ভয়ানক গন্ধ হয়। কাটিং হেডে ন্যূনতম 800 CFM নিষ্কাশন প্রয়োজন, বাইরে বের করে দেওয়া।
আমি একটি ইনলাইন সেন্ট্রিফিউগাল ফ্যান (সোলার এবং পালাউ TD-200), 940 CFM, 4" নালী ব্যবহার করি। কাজের জায়গা পরিষ্কার রাখে এবং আপনি সারাদিন পলিমারের ধোঁয়া শ্বাস নিচ্ছেন না।
কিছু লোক সস্তায় এবং একটি বাথরুম এক্সজস্ট ফ্যান-120 CFM ব্যবহার করে, সম্পূর্ণ অপর্যাপ্ত। কর্মক্ষেত্রে দৃশ্যমান ধোঁয়া, বিল্ডিংয়ের অন্যান্য লোকদের কাছ থেকে অভিযোগ। সেই ব্যক্তি হবেন না।
আমি কি কাউকে শুরু করতে চাই
উপাদান নির্বাচন
কাস্ট এক্রাইলিক কিনুন, এক্সট্রুড নয়, যদি না খরচ একেবারেই গুরুত্বপূর্ণ হয় এবং প্রান্তের গুণমান কোন ব্যাপার না। উৎপাদনের আগে আপনার প্যারামিটারগুলি পুঙ্খানুপুঙ্খভাবে পরীক্ষা করুন-বিভিন্ন সরবরাহকারীর উপাদানগুলি ভিন্নভাবে কাটে যদিও এটি সমস্ত "কাস্ট অ্যাক্রিলিক"। প্রতিটি উপাদানের ধরন এবং বেধের জন্য আপনার সেটিংস নথিভুক্ত করুন।
নিষ্কাশন বিনিয়োগ
সস্তা আউট করবেন না. আপনার ফুসফুস প্রতিস্থাপনযোগ্য নয় এবং সঠিক বায়ুচলাচল ছাড়া এক্রাইলিক ধোঁয়া আপনার দিন নষ্ট করবে। একটি বাস্তব নিষ্কাশন সিস্টেমের জন্য $500-600 এর ফ্যাক্টর, শুধু এটি করুন।
মেশিন রক্ষণাবেক্ষণ করুন
সাপ্তাহিক: লেন্স, পরিষ্কার আয়না, বায়ু সহায়তা অগ্রভাগ পরীক্ষা করুন। মাসিক: বেল্টের টান চেক করুন, লিনিয়ার রেল লুব্রিকেট করুন, মরীচি সারিবদ্ধতা যাচাই করুন। বার্ষিক: আয়না প্রতিস্থাপন করুন, জীবনের শেষের কাছাকাছি হলে টিউব প্রতিস্থাপন করুন। রক্ষণাবেক্ষণ এড়িয়ে যাওয়া আপনার রক্ষণাবেক্ষণের চেয়ে ব্যর্থ কাট এবং ডাউনটাইমে অনেক বেশি খরচ করে।
সহজ শুরু করুন
সাধারণ জ্যামিতি দিয়ে শুরু করুন এবং কাজ করুন। 0.5 মিমি বৈশিষ্ট্য সহ জটিল নেস্টেড অংশগুলিতে সরাসরি ঝাঁপিয়ে পড়বেন না। বর্গক্ষেত্র এবং বৃত্ত কাটুন, কার্ফের প্রস্থ পরিমাপ করুন, প্রান্তের গুণমান পরীক্ষা করুন, আপনার পরামিতিগুলিতে ডায়াল করুন। তারপর বক্ররেখা চেষ্টা করুন, তারপর জটিল আকার, তারপর টাইট নেস্টিং. দৌড়ানোর আগে হাঁটা ইত্যাদি।
ফোকাল উচ্চতা পরীক্ষা করুন
প্রতিটি কাজের আগে ফোকাল উচ্চতা পরীক্ষা করুন। আমি বছরের পর বছর ধরে এটি করে আসছি এবং আমি এখনও একটি কাটা শুরু করার আগে একটি গেজ পিন দিয়ে ফোকাল পয়েন্ট অবস্থানটি ম্যানুয়ালি যাচাই করি। 10 সেকেন্ড সময় নেয়, "কেন এই পুরো শীটটি আবর্জনার মতো কাটা হয়েছিল" সমস্যাটি প্রতিরোধ করে যখন আপনি বুঝতে পারেন যে আপনি পুরো সময় 5 মিমি ফোকাসের বাইরে ছিলেন।
সবকিছু নথিভুক্ত করুন
পরামিতিগুলির একটি লগ রাখুন যা বিভিন্ন উপকরণ এবং বেধের জন্য কাজ করে। কোন সরবরাহকারীরা সর্বোত্তম মানের উপাদান সরবরাহ করে তা নোট করুন। আপনার খরচ পরিমার্জিত করতে কাজের সময় এবং উপাদান ব্যবহার ট্র্যাক করুন। ডকুমেন্টেশন অভিজ্ঞতাকে পুনরাবৃত্তিযোগ্য সাফল্যে পরিণত করে।
"এটি লেজার কাটিং এক্রাইলিক ডিসপ্লেগুলির জন্য অনেক বেশি। আপনি যদি প্রক্রিয়াটির সাথে উপাদানের সাথে মেলে এবং আপনার প্যারামিটারগুলিতে ডায়াল করেন তবে দুর্দান্ত কাজ করে। কাটগুলি পরিষ্কার, পেশাদার দেখায়, জটিল আকারগুলির জন্য যে কোনও বিকল্পের চেয়ে দ্রুত। শুধু আশা করবেন না যে এটি হ্যান্ডস-অফ- ভালো ফলাফলের জন্য বিশদ এবং সঠিক রক্ষণাবেক্ষণের দিকে মনোযোগ দেওয়া দরকার।"
এক্রাইলিক প্রদর্শন উদাহরণ

ডিসপ্লে স্ট্যান্ড
জটিল লেজার-শিখার সাথে কাটা অ্যাক্রিলিক ডিসপ্লে স্ট্যান্ড-পালিশ করা প্রান্ত এবং সুনির্দিষ্ট ট্যাব-এবং-স্লট সমাবেশ। খুচরা পণ্য প্রদর্শনের জন্য পারফেক্ট।

পণ্য প্রদর্শন বোর্ড
পণ্য প্রদর্শনের জন্য লেজার-খোদাই করা ব্র্যান্ডিং এবং সুনির্দিষ্টভাবে কাটা স্লট সহ কাস্টম এক্রাইলিক ডিসপ্লে বোর্ড। পরিষ্কার উপাদান যেকোনো পরিবেশে বহুমুখী ব্যবহারের অনুমতি দেয়।

ডিসপ্লে কেস
লেজারের সাথে উচ্চ-এক্রাইলিক ডিসপ্লে কেস-কাট নির্ভুল জয়েন্ট এবং পালিশ করা প্রান্ত। যাদুঘর প্রদর্শনী বা উচ্চমূল্যের খুচরা আইটেম-এর জন্য আদর্শ।


